- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Hvordan integrert smiing, støping og CNC-bearbeiding forbedrer kostnadseffektiviteten i tilpassede metallkomponenter
NINGBO, KINA – 13. november 2026– Ettersom industriprodusenter i Nord-Amerika og Europa møter økende press for å kontrollere produksjonskostnadene samtidig som de opprettholder strenge komponentspesifikasjoner, har produksjonsprosessvalg blitt en viktig del av prosjektering og planlegging av forsyningskjede.
For komplekse metallkomponenter er det ikke alltid den mest økonomiske løsningen å stole på en enkelt produksjonsprosess. Direkte CNC-bearbeiding fra solid lager kan gi betydelig designfleksibilitet, men det kan også resultere i betydelig materialfjerning og lengre maskineringssykluser. Smiing og støping kan på den annen side produsere former nærmere den endelige komponentgeometrien, noe som reduserer mengden materiale som må fjernes under påfølgende maskinering.
Ved å erkjenne viktigheten av dette produksjonsforholdet,Ningbo Youlin Trading Co., Ltd.fokuserer på å koordinere formingsprosesser i nesten nettform, inkludert smiing med lukket form og presisjonsstøping, medCNC presisjonsmaskineringog kvalitetskontroll.
Denne kombinerte tilnærmingen gir en alternativ produksjonsrute for tilpassede industrielle komponenter, og hjelper ingeniørteam med å evaluere materialutnyttelse, maskineringskrav, produksjonseffektivitet og totale produksjonskostnader.
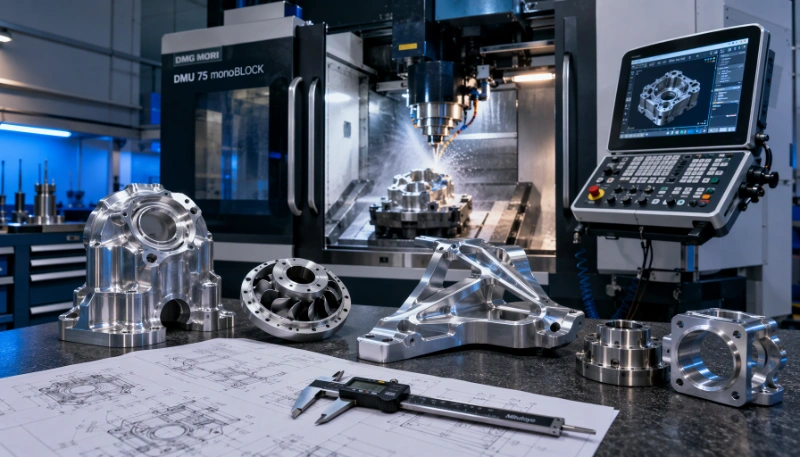
Hvorfor produksjonsprosessintegrasjon er viktig for tilpassede metallkomponenter
Produksjonen av presisjonsmetallkomponenter involverer ofte flere stadier, fra råvareforberedelse og innledende forming til maskinering, overflatebehandling og sluttkontroll.
Når hvert trinn håndteres uavhengig, kan koordinering mellom leverandørene bli komplisert. Tolkning av tekniske tegninger, maskineringsgodtgjørelser, dimensjonsreferanser, materialdokumentasjon og produksjonsplaner kan variere mellom produksjonsanlegg.
Disse forskjellene kan skape ytterligere kommunikasjonskrav og øke vanskeligheten med å kontrollere kvaliteten på tvers av hele produksjonsprosessen.
For eksempel kan et hydraulisk ventilhus kreve et innledende smidd eller støpt emne, etterfulgt av CNC-bearbeiding av interne passasjer, gjengede porter, tetningsflater og monteringsgrensesnitt. Hvis emnet ikke er konstruert med tanke på de påfølgende maskineringsoperasjonene, kan overdreven materialfjerning eller utilstrekkelig maskinering påvirke produksjonseffektiviteten.
En integrert produksjonsstrategi adresserer disse hensynene tidligere i ingeniørprosessen. Ved å vurdere krav til forming og maskinering sammen, kan produsenter etablere en mer passende produksjonssekvens og redusere unødvendige operasjoner.
For Ningbo Youlin Trading Co., Ltd. er denne koordineringen en viktig del av å støtte tilpassede OEM- og ODM-metallkomponentprosjekter.
1. Near-Net-Shape Forming: Etablering av riktig komponentgeometri
Nær-nett-form produksjon refererer til produksjonsmetoder som skaper en komponent nær den tiltenkte endelige geometrien før sekundær maskinering. Målet er å redusere unødvendig materialfjerning, samtidig som det opprettholdes tilstrekkelig med hensyn til dimensjonal etterbehandling.
Smiingog støping er to ofte brukte tilnærminger, selv om deres egnethet avhenger av komponentstruktur, materialegenskaper og produksjonskrav.
Lukket formsmiing for bærende komponenter
Smiing med lukket dyse bruker formede dyser for å danne oppvarmet eller på annen måte forberedt metall under kontrollert trykk. Prosessen kan produsere komponenter med relativt komplekse ytre profiler og samtidig bidra til å utvikle gunstig materialkornflyt.
For applikasjoner som involverer gjentatte mekaniske belastninger, støt eller vibrasjoner, kan smiing gi fordeler i mekanisk styrke og tretthetsytelse sammenlignet med visse alternative produksjonsmetoder.
Vanlige materialer som brukes i tilpassede smiprosjekter inkluderer:
- Karbon- og legeringsstål for strukturelle og mekaniske komponenter.
- Rustfrie stålkvaliteter for korrosjonsbestandige applikasjoner.
- Aluminiumslegeringer for vektfølsomme komponenter.
- Messing og andre kobberlegeringer for utvalgte mekaniske og væskekontrollerende applikasjoner.
Typiske smidde komponenter inkluderer hydrauliske beslag, bilkoblinger, mekaniske koblinger, deler til tungt utstyr og industrielle monteringskomponenter.
Etter det første formingsstadiet kan CNC-maskinering brukes til å fullføre kritiske dimensjoner, gjengede forbindelser, lagerflater og monteringsgrensesnitt.
Kombinasjonen av smiing og maskinering gjør at den opprinnelige materialstrukturen og de endelige dimensjonskravene kan løses gjennom forskjellige, men komplementære prosesser.
Investeringsstøping for komplekse komponentgeometrier
Investeringsstøping, også kjent som tapt voksstøping, er egnet for komponenter med intrikate former, detaljerte ytre egenskaper og geometrier som kan kreve omfattende maskinering hvis de produseres fra solid lager.
Prosessen innebærer å lage et voksmønster, danne et keramisk skall rundt det, fjerne voksen og helle smeltet metall inn i det resulterende hulrommet.
Det brukes ofte til rustfritt stål og andre legeringskomponenter der komplekse geometri- og materialkrav må vurderes sammen.
Investeringstøpingkan redusere behovet for omfattende materialfjerning, selv om kritiske dimensjoner og funksjonelle overflater fortsatt kan kreve CNC etterbehandling.
Bruksområder inkluderer industrielle ventilkomponenter, pumpedeler, marin maskinvare, mekaniske hus og andre spesialtilpassede metallkomponenter.
Høytrykksstøping for aluminium- og sinkdeler
Høytrykkspressstøping er et annet alternativ for å produsere komponenter med relativt komplekse former og repeterbare dimensjoner.
Smeltet aluminium eller sinklegering injiseres i en metalldyse under trykk, noe som tillater produksjon av komponenter med detaljerte egenskaper og relativt tynne veggseksjoner.
Denne prosessen er spesielt egnet for bruksområder som involverer gjentatte produksjonsmengder, som utstyrshus, braketter, kapslinger og utvalgte mekaniske deler.
Avhengig av design og nødvendig dimensjonsnøyaktighet, kan sekundær maskinering være nødvendig for gjengede hull, presisjonsmonteringsflater og andre funksjonelle funksjoner.
Valget av trykkstøping bør også vurdere faktorer som verktøyinvesteringer, forventet produksjonsvolum, veggtykkelse og potensielle støpefeil.
2. CNC presisjonsmaskinering: Oppnå funksjonell nøyaktighet
Menssmiingog støping etablerer den grunnleggende komponentgeometrien, CNC-maskinering er ofte ansvarlig for å produsere de kritiske dimensjonene som kreves for montering og drift.
Denne forskjellen er spesielt viktig for industrielle deler med presisjonshull, gjengede forbindelser, tetningsflater, lagerboringer og flere monteringsreferanser.
Flerakset CNC-dreiing og -fresing
Ningbo Youlin Trading Co., Ltd. støtter tilpassede CNC-drei- og fresingskrav for en rekke metallmaterialer, inkludert rustfritt stål, messing, kobberlegeringer, karbonstål, legert stål og aluminium.
Avhengig av komponentgeometri og produksjonskrav, kan maskineringsoperasjoner innebære:
- CNC-dreiing for sylindriske komponenter, aksler og gjengede funksjoner.
- CNC-fresing for flate overflater, spor, lommer og komplekse profiler.
- Flerakset maskinering for komponenter som krever maskinering fra forskjellige orienteringer.
- Presisjonsboring, tapping og boring for funksjonelle hull og interne koblinger.
For eksempel kan en smidd hydraulisk komponent kreve CNC-bearbeiding for å fullføre monteringsflatene, interne porter, gjengede forbindelser og tetningsspor. Den innledende smiingsprosessen etablerer den viktigste strukturelle formen, mens maskinering produserer funksjonene som trengs for installasjon og drift.
GD&T og maskineringsdatumkontroll
Geometrisk dimensjonering og toleranse (GD&T) spiller en viktig rolle i produksjonen av komponenter med flere funksjonelle overflater.
En tegning kan spesifisere ikke bare individuelle dimensjoner, men også posisjonstoleranser, konsentrisitetsrelaterte krav, perpendikularitet, flathet og andre geometriske forhold.
Etablering av passende maskineringsdatum bidrar til å opprettholde dimensjonsforhold mellom ulike funksjoner og reduserer risikoen for akkumulerte posisjoneringsfeil på tvers av flere oppsett.
For komponenter som krever flere maskineringsoperasjoner, bør inventarplanlegging og datumvalg derfor vurderes under ingeniørgjennomgangen i stedet for å behandles som separate produksjonsbeslutninger.
Den endelige bearbeidingstoleransen avhenger av materialegenskaper, komponentgeometri, utstyrsevne og inspeksjonskrav.
3. Design for manufacturability: Koble sammen forming og maskinering på designstadiet
Design for Manufacturability (DFM) hjelper til med å identifisere potensielle produksjonsvansker før verktøy og produksjonsressurser er forpliktet.
For komponenter som involverer både forming og maskinering, bør ingeniørevaluering vurdere kravene til hver prosess i stedet for å optimalisere bare det første emnet eller den ferdige geometrien.
Viktige hensyn inkluderer:
Smiing og støpegeometri
Trekkvinkler, skillelinjer, veggtykkelse, hjørneradier og strukturelle overganger påvirker dannelsens gjennomførbarhet. Passende designjusteringer kan forbedre materialflyten, forenkle formkonstruksjonen og redusere potensielle produksjonsfeil.
Maskineringsgodtgjørelser
Det første emnet skal gi tilstrekkelig materiale for etterfølgende maskinering uten å skape unødvendig store kvoter. Dette hjelper til med å balansere formingskrav med bearbeidingstid og materialutnyttelse.
Valg av bearbeidingsdatum
Funksjonelle overflater og referanseegenskaper bør evalueres sammen for å etablere praktiske maskineringsdatum. En passende datumstrategi bidrar til å opprettholde konsistens mellom flere operasjoner.
Komponentkonsolidering
Noen sammenstillinger består av flere separat produserte og sveisede komponenter. Avhengig av strukturelle krav og produksjonsmulighet, kan en integrert smidd eller støpt komponent redusere antall enkeltdeler og tilhørende monteringsoperasjoner.
Komponentkonsolidering bør imidlertid alltid vurderes mot verktøykostnader, maskineringskompleksitet, vedlikeholdskrav og funksjonskravene til sluttmonteringen.
Prototypeutvikling og første artikkelinspeksjon
Prototypeproduksjon gir mulighet til å verifisere om den valgte produksjonsruten er egnet før man går videre til større produksjonsmengder.
Innledende prøver kan evalueres for dimensjonsnøyaktighet, materialegenskaper, monteringstilpasning og applikasjonsspesifikk ytelse.
First Article Inspection (FAI) kan også brukes til å dokumentere kritiske dimensjoner og sammenligne den produserte komponenten med den godkjente tekniske tegningen.
Denne prosessen hjelper til med å identifisere nødvendige justeringer av verktøy, maskineringsgodtgjørelser, inventar og inspeksjonsprosedyrer før gjentatt produksjon starter.
4. Kvalitetsverifisering: Fra råmateriale til ferdige komponenter
Når ulike produksjonsprosesser kombineres, må kvalitetsstyring vurdere egenskapene og potensielle defekter knyttet til hvert produksjonsstadium.
En dimensjonalt nøyaktig maskinert komponent kan fortsatt ha problemer med underliggende materiale eller forming hvis det første emnet ikke er riktig kontrollert. Av denne grunn er materialverifisering og prosessinspeksjon viktige deler av spesialtilpasset metallproduksjon.
Verifikasjon av materialsammensetning
Verifisering av materialkvalitet bidrar til å bekrefte at det valgte råmaterialet samsvarer med de spesifiserte tekniske kravene.
Optisk emisjonsspektrometri (OES), der tilgjengelig og aktuelt, kan brukes til å analysere den kjemiske sammensetningen av metalliske materialer.
Materialdokumentasjon, inkludert relevante mølletestsertifikater og materialtestrapporter, kan gi tilleggsinformasjon om materialspesifikasjoner og produksjonspartier.
Dimensjonell inspeksjon og metrologi
Coordinate Measuring Machines (CMM), optiske profilprojektorer, digitale måleinstrumenter og overflateruhetstestere kan brukes til å inspisere forskjellige komponentegenskaper.
Inspeksjonskrav kan omfatte:
- Kritiske dimensjoner og maskineringstoleranser.
- Hullposisjoner og geometriske sammenhenger.
- Flathet og vinkelrett.
- Overflatens ruhet.
- Gjengedimensjoner og monteringsgrensesnitt.
Inspeksjonsmetoden bør velges i henhold til komponentgeometri, toleransekrav og relevante tegningsspesifikasjoner.
Mekanisk og overflatetesting
Avhengig av materialet og tiltenkt bruk, kan ytterligere testing omfatte hardhetsmåling, strekktesting, verifisering av beleggtykkelse og salt-spray-korrosjonstesting.
For trykkholdende komponenter kan hydrostatisk trykktesting også være nødvendig i henhold til gjeldende produktspesifikasjoner og testprosedyrer.
Disse kontrollene gir ytterligere bevis på material- og komponentytelse utover dimensjonal inspeksjon alene.
Kvalitetsrekord og produksjonssporbarhet
For OEM-prosjekter som krever dokumentert kvalitetsverifisering, kan relevante inspeksjonsposter støtte produksjonsaksept og sporbarhet.
Avhengig av prosjektkravene kan dokumentasjonen omfatte:
- Materialtestrapporter (MTR).
- First Article Inspection (FAI) rapporter.
- Dimensjonale inspeksjonsprotokoller.
- Samsvarssertifikater (CoC).
- Gjeldende mekaniske og overflatebehandlingstestrapporter.
Den spesifikke dokumentasjonspakken bør avtales under prosjektevalueringsfasen.
5. Evaluering av totale eierkostnader i metallkomponentproduksjon
Valget mellom maskinering, smiing ogstøpingbør ikke baseres utelukkende på den oppgitte enhetsprisen for en individuell produksjonsoperasjon.
For industrielle OEM-prosjekter gir Total Cost of Ownership (TCO) et bredere perspektiv ved å vurdere kostnadene knyttet til hele produksjons- og forsyningsprosessen.
Flere faktorer påvirker den totale produksjonskostnaden.
Materialutnyttelse
Maskinering av en kompleks komponent direkte fra fast materiale kan resultere i betydelig materialfjerning, spesielt når den ferdige delen har en uregelmessig utvendig profil.
Nær-nett-forming kan redusere mengden av overflødig materiale som må fjernes, avhengig av komponentens geometri og valgt prosess.
For materialer med høyere innkjøpskostnader kan forbedret materialutnyttelse bidra til betydelige produksjonsbesparelser.
Maskineringstid og sekundære operasjoner
En komponent med et egnet smidt eller støpt emne kan kreve færre maskineringsoperasjoner enn en som er produsert utelukkende fra solid lager.
Redusert materialfjerning kan bidra til å forkorte bearbeidingssykluser og forbedre utstyrsutnyttelsen.
Den faktiske fordelen avhenger imidlertid av emnets nøyaktighet, maskineringstillegg, komponentkompleksitet og antall etterbehandlingsoperasjoner som kreves.
Verktøyinvestering og produksjonsvolum
Smiing av dyser og støpeformer innebærer innledende verktøykostnader som må tas i betraktning når du velger en produksjonsmetode.
For små mengder eller ofte skiftende design, kan direkte CNC-maskinering være mer økonomisk fordi det generelt krever mindre dedikert formingsverktøy.
For gjentatt produksjon eller større mengder,smiingog støping kan bli mer kostnadseffektiv når verktøyutgifter kan fordeles på flere produksjonsenheter.
Kvalitetskostnader og leverandørkjedekoordinering
Kvalitetsrelaterte kostnader kan strekke seg utover prisen på selve inspeksjonen. Omarbeid, avviste deler, forsinkede leveranser, gjentatt transport og ytterligere leverandørkoordinering kan alle påvirke den totale prosjektkostnaden.
Koordinering av formings-, maskinerings- og inspeksjonskrav gjennom et integrert produksjonsarrangement kan bidra til å redusere kommunikasjonshull og forbedre prosesskonsistensen.
Til syvende og sist avhenger den mest passende produksjonsmetoden av de kombinerte kravene til materiale, geometri, dimensjonsnøyaktighet, bestillingsmengde, verktøyinvesteringer og leveringsplan.
6. Industrielle anvendelser av integrert forming og maskinering
Kombinasjonen av nesten-nett-forming og CNC-finishing er relevant for flere industrielle applikasjoner der komponentgeometri, mekanisk ytelse og dimensjonsnøyaktighet må vurderes sammen.
Hydrauliske og flytende kraftsystemer
Hydrauliske ventilhus, manifoldblokker, pumpekomponenter og væskekoblinger kan kreve smidde eller støpte emner etterfulgt av presisjonsbearbeiding av indre passasjer, monteringsflater og gjengede porter.
Bil- og terrengutstyr
Fjæringskomponenter, styringsrelaterte deler, drivlinjeforbindelser og strukturelle beslag kan dra nytte av smiprosesser kombinert med CNC-finishing for å oppnå de nødvendige mekaniske og dimensjonelle egenskapene.
Marine og industriell maskinvare
Tilpassede marinearmaturer, koblinger i rustfritt stål, monteringskomponenter og mekanisk maskinvare kan innebære investeringsstøping eller smiing etterfulgt av maskinering og passende overflatebehandling.
Industrielle pumper og ventiler
Pumpehus, ventilkomponenter, impellere og væskekontrolldeler involverer ofte komplekse interne og eksterne geometrier. Valget av støpe-, smi- og maskineringsprosesser avhenger av materialspesifikasjoner, trykkkrav og komponentdesign.
Industrimaskiner og automasjon
Mekaniske koblinger, utstyrsbraketter, presisjonshus og transmisjonskomponenter kan kreve forskjellige produksjonsprosesser avhengig av deres strukturelle og funksjonelle krav.
Velge riktig produksjonsrute for langsiktig produksjon
Det er ingen enkelt produksjonsprosess som passer for hver spesialtilpasset metallkomponent.CNC maskineringgir fleksibilitet og dimensjonskontroll, smiing kan gi gunstige mekaniske egenskaper for bærende deler, og støping kan romme komplekse geometrier som ellers kan kreve omfattende materialfjerning.
Den tekniske utfordringen er å finne ut hvordan disse prosessene kan fungere sammen for å oppnå den nødvendige komponentytelsen samtidig som produksjonskostnadene kontrolleres.
Ningbo Youlin Trading Co., Ltd.støtter tilpassede OEM- og ODM-produksjonsprosjekter ved å koordinere forming av nesten nettform, CNC-presisjonsmaskinering, ingeniørevaluering og kvalitetsinspeksjon.
Gjennom en prosessorientert tilnærming jobber selskapet med industriingeniørteam for å evaluere komponentdesign, velge passende produksjonsmetoder og støtte produksjon fra innledende prøver til gjentatt produksjon.
Om Ningbo Youlin Trading Co., Ltd.
Ningbo Youlin Trading Co., Ltd. er en Kina-basert leverandør av presisjonsproduksjon og ingeniørløsninger lokalisert i Ningbo, Zhejiang-provinsen.
Selskapet fokuserer på tilpassede OEM- og ODM-metall- og plastkomponenter, med produksjonstjenester som dekker CNC-maskinering, presisjonssmiing, tilpasset støping, metallproduksjon og relaterte produksjonsprosesser.
Ningbo Youlin jobber med internasjonale industrikunder på spesialtilpassede komponentproduksjonsprosjekter, og tilbyr ingeniørkommunikasjon, produksjonskoordinering og kvalitetsinspeksjonsstøtte.
Tekniske forespørsler og prosjektevaluering
Ingeniørteam som er interessert i spesialtilpasset produksjon av metallkomponenter, kan forberede 2D-tekniske tegninger, 3D CAD-modeller, materialspesifikasjoner og estimerte produksjonsmengder for teknisk evaluering.
Vanlig aksepterte tegnings- og modellformater inkluderer STEP, IGES og DWG.
For mer informasjon om produksjonsmuligheter og OEM/ODM-prosjektstøtte, besøk den offisielle nettsiden:
Offisiell nettside: https://www.nbyoulins.com
Kjerneproduksjonstjenester:CNC presisjonsmaskinering, smiing med lukket form, investeringCasting, støping, metallproduksjon og spesialtilpassede metallkomponenter.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Alle rettigheter reservert.